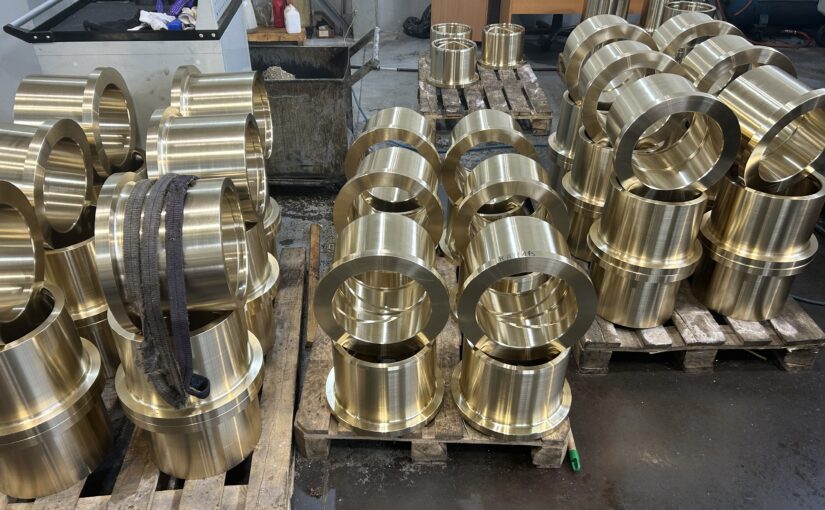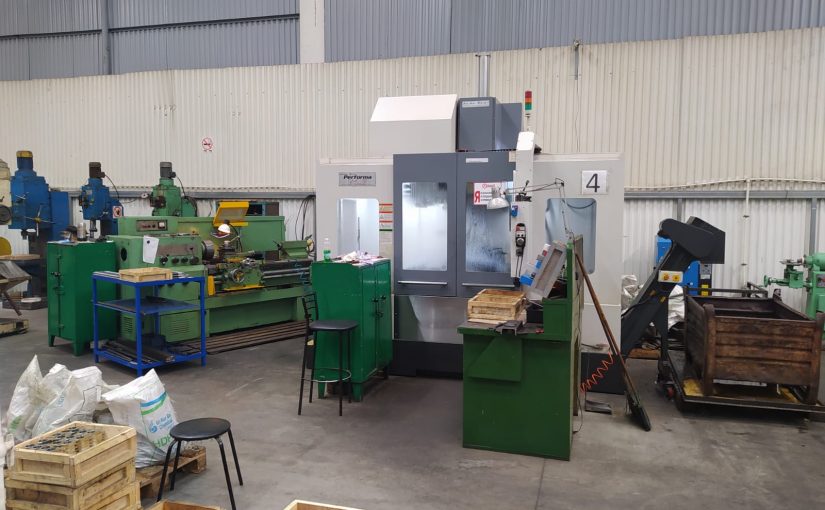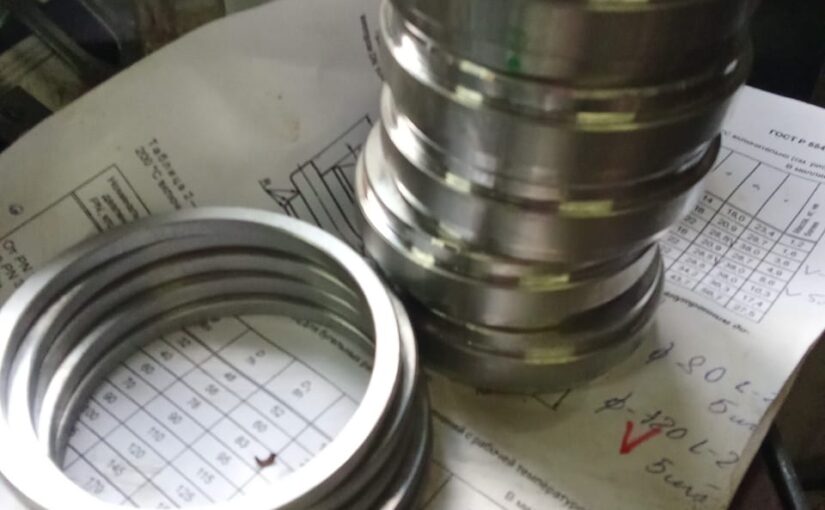
Применение холодной высадки для производства авиа крепежа.

Холодная высадка — это высокоточный и эффективный процесс, который нашел широкое применение в производстве крепежных изделий для авиационной промышленности. Авиационный крепеж, включающий болты, винты, заклепки и штифты, должен соответствовать строгим требованиям по прочности, надежности и легкости. В этой статье мы рассмотрим, как холодная высадка используется для создания авиационного крепежа, какие преимущества она обеспечивает и какие вызовы стоят перед производителями в этой области.

Телефон для связи : WhatsApp.

Особенности авиационного крепежа.

Авиационные крепежные изделия должны выдерживать экстремальные условия эксплуатации, включая высокие нагрузки, вибрации, перепады температур и коррозионные воздействия. Основные требования к авиационному крепежу:

  • Высокая прочность: Для обеспечения безопасности конструкции.

  • Минимальный вес: Для снижения общей массы самолета.

  • Коррозионная стойкость: Для работы в агрессивных средах, таких как высокая влажность или солевой туман.

  • Точность размеров: Для обеспечения идеальной совместимости с другими компонентами.

  • Соответствие стандартам: Например, NAS (National Aerospace Standards), MIL или AS.

Холодная высадка идеально подходит для выполнения этих требований благодаря своей способности производить детали с высокой прочностью, точностью и минимальными отходами.

Применение холодной высадки в авиации.

Холодная высадка используется для производства широкого спектра авиационного крепежа, включая:

  • Болты и винты: Высокопрочные болты с шестигранной или цилиндрической головкой, используемые в критически важных узлах, таких как соединения крыла или фюзеляжа.

  • Заклепки: Полые или сплошные заклепки для соединения листового металла в обшивке самолета.

  • Штифты и шпильки: Для фиксации компонентов в двигателях и шасси.

  • Специальные крепежные элементы: Например, самоконтрящиеся винты или крепеж с внутренними полостями для снижения веса.

Процесс холодной высадки позволяет формировать сложные геометрические формы, такие как головки болтов или резьбовые участки, с высокой точностью и без необходимости дополнительной механической обработки.

Этапы производства.

  1. Подготовка материала: Используются высокопрочные материалы, такие как титановые сплавы, нержавеющая сталь (например, AISI 304 или 316) или жаропрочные сплавы (например, Inconel). Материал подвергается отжигу для повышения пластичности.

  2. Резка заготовки: Проволока или пруток нарезается на куски заданной длины.

  3. Холодная высадка: Заготовка деформируется в матрице под высоким давлением для формирования головки, тела или других элементов крепежа.

  4. Дополнительная обработка: Может включать нарезку резьбы, термообработку для повышения прочности или нанесение покрытий для защиты от коррозии.

  5. Контроль качества: Проводятся испытания на прочность, усталость и соответствие стандартам.

Преимущества холодной высадки для авиационного крепежа.

  1. Повышенная прочность.
    Холодная деформация уплотняет структуру металла, создавая эффект наклепа, который увеличивает предел прочности и усталостную долговечность. Это критически важно для крепежа, работающего в условиях высоких циклических нагрузок.

  2. Снижение веса.
    Холодная высадка позволяет создавать детали с минимальной толщиной стенок и сложной геометрией, что снижает вес крепежа без потери прочности. Например, полые заклепки или винты с внутренними полостями широко применяются в авиации.

  3. Высокая точность.
    Современные высадочные прессы обеспечивают допуски в пределах микрон, что гарантирует идеальную совместимость деталей и минимизирует риск отказа в эксплуатации.

  4. Экономичность.
    Процесс минимизирует отходы материала, что особенно важно при использовании дорогостоящих материалов, таких как титан. Отсутствие нагрева также снижает энергозатраты.

  5. Повторяемость.
    Автоматизированные высадочные автоматы обеспечивают стабильное качество при массовом производстве, что необходимо для соответствия строгим авиационным стандартам.

  6. Позвоните нам по телефонам: 

    +7 (495) 223-64-73
    +7 (495) 726-11-08

Материалы для авиационного крепежа.

Выбор материала для холодной высадки в авиации определяется условиями эксплуатации и требованиями к изделию:

  • Титановые сплавы (например, Ti-6Al-4V): Обеспечивают высокую прочность при низком весе и отличную коррозионную стойкость. Используются в критически важных узлах, таких как крылья и двигатели.

  • Нержавеющая сталь: Применяется для крепежа, работающего в условиях умеренных нагрузок и коррозионных сред.

  • Жаропрочные сплавы (Inconel, Hastelloy): Используются в двигателях и других высокотемпературных зонах.

  • Алюминиевые сплавы: Подходят для легких заклепок в некритических соединениях.

Для повышения пластичности материалы часто подвергаются предварительной термической обработке, а после высадки — закалке или нанесению покрытий, таких как кадмиевое или анодированное.

Вызовы и ограничения.

  1. Сложность материалов
    Высокопрочные сплавы, такие как титан или Inconel, имеют низкую пластичность, что требует точной настройки процесса высадки и использования специализированных смазок.

  2. Высокие требования к качеству
    Авиационный крепеж проходит строгий контроль, включая ультразвуковые и рентгеновские испытания. Даже микроскопические дефекты могут привести к браковке.

  3. Сложность форм
    Некоторые авиационные крепежные изделия имеют сложную геометрию, что требует многостадийной высадки и высокоточного оборудования.

  4. Стоимость оборудования
    Высадочные прессы для авиационного крепежа — это дорогостоящие машины с высокой степенью автоматизации, что увеличивает первоначальные инвестиции.

Инновации и будущее.

Холодная высадка для авиационного крепежа продолжает развиваться благодаря новым технологиям:

  • Аддитивные технологии: Использование 3D-печати для создания прототипов матриц и пуансонов позволяет сократить время разработки.

  • ИИ и автоматизация: Системы управления на базе искусственного интеллекта оптимизируют процесс, минимизируя брак и повышая эффективность.

  • Новые покрытия: Разработка экологичных покрытий, таких как безхромовые составы, повышает коррозионную стойкость и отвечает требованиям экологических стандартов.

  • Моделирование процессов: Конечно-элементный анализ позволяет проектировать сложные крепежные изделия и прогнозировать поведение материала при деформации.

Примеры применения.

  1. Заклепки для обшивки: Холодная высадка используется для производства алюминиевых и титановых заклепок, применяемых в обшивке самолетов, таких как Boeing 737 или Airbus A320.

  2. Болты для двигателей: Высокопрочные титановые болты, изготовленные методом холодной высадки, применяются в турбинах реактивных двигателей.

  3. Специальные крепежные элементы: Самоконтрящиеся винты и штифты для шасси и крыльев, где требуется высокая точность и надежность.

Заключение.

Холодная высадка — это ключевая технология для производства авиационного крепежа, обеспечивающая высокую прочность, точность и экономичность. Ее способность работать с высокопрочными материалами, такими как титан и жаропрочные сплавы, делает ее незаменимой в авиационной промышленности. Несмотря на вызовы, связанные с высокими требованиями к качеству и сложностью материалов, инновации в области автоматизации, моделирования и новых покрытий продолжают расширять возможности технологии. Холодная высадка останется основой для создания надежных и легких крепежных решений, обеспечивающих безопасность и эффективность современных самолетов.

Организация промышленного кластера станкостроение.

Организация промышленного кластера в станкостроении – это процесс объединения предприятий, научно-исследовательских организаций, образовательных учреждений и других участников для совместного производства станкоинструментальной продукции, повышения конкурентоспособности и импортозамещения. В России такие кластеры формируются в соответствии с Федеральным законом №488-ФЗ «О промышленной политике» и Постановлением Правительства РФ №779 от 31.07.2015, которые определяют требования к кластерам и их специализированным организациям.

Телефон для связи : WhatsApp.

Ключевые аспекты организации кластера станкостроения:
1. Цели кластера:
— Развитие кооперации между предприятиями станкостроения и поставщиками комплектующих.
— Снижение зависимости от импорта (в 2014 году зависимость в станкостроении превышала 90%).
— Повышение производительности труда и технологического суверенитета.
— Стимулирование инноваций и экспорта продукции.

2. Требования к кластеру (по Постановлению №779):
— Наличие не менее 10 предприятий, включая минимум одного производителя конечной продукции (финишера).
— Минимум 20% продукции участников кластера используется внутри кластера (или 20% закупок финишера приходится на участников).
— Высокопроизводительные рабочие места составляют не менее 50% от общего числа рабочих мест в кластере.
— Наличие специализированной организации, которая координирует деятельность кластера (методическое, организационное, экспертно-аналитическое сопровождение).
— Соответствие отраслевым планам импортозамещения Минпромторга РФ.

+7 (495) 223-64-73
+7 (495) 726-11-08

3. Этапы создания кластера:
— Идентификация участников: Объединение предприятий станкостроения, поставщиков сырья, комплектующих, а также образовательных и научных организаций (например, Липецкая область, где кластер включает производителей станин, шпинделей и сборщиков станков).
— Создание специализированной организации: Коммерческая или некоммерческая структура, которая управляет кластером, подготавливает заявки на господдержку и координирует проекты.
— Разработка программы развития: Включает совместные проекты по производству импортозамещающей продукции, модернизацию оборудования и подготовку кадров.
— Подача заявки в Минпромторг: Для включения в реестр промышленных кластеров и получения мер господдержки.
— Подтверждение соответствия: Проводится раз в 3 года для сохранения статуса и доступа к субсидиям.

4. Государственная поддержка:
— Субсидии до 50% затрат на реализацию совместных проектов (например, на приобретение технологической оснастки).
— Льготные кредиты (30% ключевой ставки ЦБ + 3%, до 100 млрд руб.).

-Пониженные тарифы страховых взносов (7,6% на 7 лет для участников СПИК 1.0).
— Налоговый мониторинг для упрощения взаимодействия с ФНС.
— Поддержка лицензирования, сертификации и экспорта продукции.

5. Примеры и успешные практики:
—  Кластер станкостроения включает предприятия, выпускающие сырье, станины, шпиндели, и сборочные заводы. Инвесторы создали производство электродвигателей, ранее импортировавшихся.
— Производство станков для авиакосмической отрасли и модернизация оборудования.
— Презентация возможностей белорусских станкостроительных предприятий для кооперации.

6. Проблемы и вызовы:
— Недостаток инвестиций в материально-техническую базу.
— Необходимость восстановления утраченных компетенций в станкостроении.
— Сложности с интеграцией в глобальные цепочки поставок.
— Недостаточная подготовка кадров (решается через создание учебных центров, как в Липецке).

7. Перспективы:
— Согласно «Стратегии развития станкоинструментальной промышленности до 2035 года», планируется рост производства на 5,7% в год до 79,5 млрд руб. к 2035 году.
— Развитие цифровых технологий в станкостроении (например, внедрение ЧПУ и автоматизированных линий).
— Увеличение экспорта и интеграция в международные рынки.

Рекомендации по организации:
— Провести анализ региональных предприятий станкостроения и смежных отраслей для выявления потенциальных участников.
— Создать специализированную организацию с участием региональных властей и не менее 50% участников кластера.
— Разработать проекты по импортозамещению (например, производство критических комплектующих, как электродвигатели или шпиндели).
— Подготовить заявку в Минпромторг для включения в реестр и получения господдержки.
— Инвестировать в подготовку кадров и цифровизацию производства.

Если нужны конкретные примеры, шаблоны документов или помощь в составлении программы развития кластера, дайте знать!

Будущее, созданное инженерами (X-Takeover-2025)

В контексте 2025 года, «Будущее, созданное инженерами (X-Takeover-2025)» Илон Маск представляет как объединение своих компаний и технологий для создания «приложения для всего» и обеспечения будущего, где человечество будет сосуществовать с искусственным интеллектом на своих условиях.

Телефон для связи : WhatsApp.

Что задумал Илон Маск:

  • Слияние X и xAI. В марте 2025 года было объявлено, что стартап Маска в области ИИ, xAI, приобрёл социальную сеть X (бывший Twitter). Эта сделка рассматривается как объединение данных, моделей, вычислительных мощностей и специалистов для создания более совершенных и «умных» продуктов.
  • Искусственный интеллект. Маск неоднократно высказывался о важности безопасного развития ИИ, который будет на стороне человечества. Он видит в ИИ потенциал для колоссального роста экономики, решения глобальных проблем, включая излечение болезней, и создания изобилия товаров и услуг.
  • Космические амбиции. SpaceX продолжает активно развивать и испытывать свою систему Starship. Маск заявляет о возможности производить до тысячи таких кораблей в год, а также о планах по отправке первой миссии на Марс.
  • +7 (495) 223-64-73
    +7 (495) 726-11-08
  • E-mail: air2013@yandex.ru
  • Нейронные импланты. Компания Neuralink продолжает работать над нейронными имплантами, которые, по словам Маска, уже успешно тестируются на животных, делая их «счастливыми» и улучшая их способности.
  • Транспортная инфраструктура. The Boring Company продолжает строить тоннели, призванные стать альтернативой перегруженному наземному транспорту в крупных городах.

В целом, планы Маска сосредоточены на интеграции его компаний и технологий — от ИИ и социальных сетей до освоения космоса и нейронных имплантов — с целью построения будущего, которое будет «хорошим и принесет огромное процветание».

Как обстоят дела в России с одноразовыми орбитальными ракетами:

В России основной фокус смещается в сторону частично многоразовых ракет-носителей, что является ответом на мировые тенденции в космической отрасли, где многоразовость становится ключевым фактором экономической эффективности.

  • «Амур-СПГ»: Это ключевой проект, направленный на замену ракет семейства «Союз-2». «Амур-СПГ» — это двухступенчатая ракета-носитель с многоразовой первой ступенью и одноразовой второй. Она работает на метане, что делает её более экономичной и экологичной. В многоразовой конфигурации она сможет выводить на низкую околоземную орбиту до 10,5 тонн полезного груза, в одноразовой — до 12,5 тонн.
  • Другие проекты: Также ведутся разработки и других носителей, например, легкой ракеты-носителя SpaceNet, в конструкции которой применяются передовые решения, такие как криогенные баки из композитов и двигатели с 3D-печатными компонентами. Цель этих проектов — повышение конкурентоспособности на рынке космических запусков.
  • Одноразовые ракеты: Несмотря на развитие многоразовых технологий, одноразовые ракеты по-прежнему остаются основой российского космического флота, но их постепенно планируют заменять на более современные и эффективные аналоги.

Инженерно-Технический Центр

Создание Инженерно-Технического Центра для Производства Запчастей Иностранного Оборудования.

В условиях ухода зарубежных производителей с российского рынка и прекращения поставок запчастей, создание собственного инженерно-технического центра (ИТЦ) для производства необходимых деталей становится критически важным. Такой центр позволит обеспечить бесперебойную работу иностранного оборудования, снизить зависимость от импорта и развить собственные компетенции в области инжиниринга и производства. Инженерно-Технический Центр.

Телефон для связи : WhatsApp.

Основные Шаги по Созданию ИТЦ.

Создание такого центра — это комплексный процесс, который можно разделить на несколько ключевых этапов:

1. Анализ Потребностей и Планирование.

  • Идентификация критически важных запчастей: Составьте список деталей, которые наиболее часто выходят из строя, имеют длительный срок поставки или вовсе недоступны. Определите оборудование, для которого эти запчасти необходимы.
  • Оценка объемов производства: Проанализируйте потребность в каждой запчасти. Это поможет определить необходимую производственную мощность центра.
  • Изучение технологий производства: Для каждой запчасти определите оптимальные технологии изготовления (например, токарная обработка, фрезерование, литье, 3D-печать, аддитивные технологии).
  • Бизнес-планирование: Разработайте подробный бизнес-план, включающий финансовые прогнозы, анализ рисков и стратегию развития.

2. Формирование Команды и Привлечение Специалистов.

  • Инженеры-конструкторы: Специалисты, способные реверс-инжинирингом восстанавливать чертежи и создавать новую конструкторскую документацию.
  • Технологи: Эксперты по разработке производственных процессов и подбору материалов.
  • Металлурги/Материаловеды: Специалисты по анализу свойств материалов и подбору аналогов.
  • Операторы станков с ЧПУ и наладчики: Квалифицированные рабочие для управления современным оборудованием.
  • Специалисты по качеству: Инженеры по контролю качества готовой продукции.

3. Оснащение и Инфраструктура.

  • Реверс-инжиниринг: Приобретение 3D-сканеров, измерительных инструментов высокой точности, программного обеспечения для CAD/CAM.
  • Производственное оборудование: Станки с ЧПУ (токарные, фрезерные), аддитивное оборудование (3D-принтеры для металла и полимеров), оборудование для литья, сварочное оборудование, термо печи.
  • Испытательное оборудование: Установки для механических испытаний (растяжение, удар), спектрометры для анализа химического состава, металлографические микроскопы.
  • Складские помещения: Для хранения сырья, заготовок и готовой продукции.
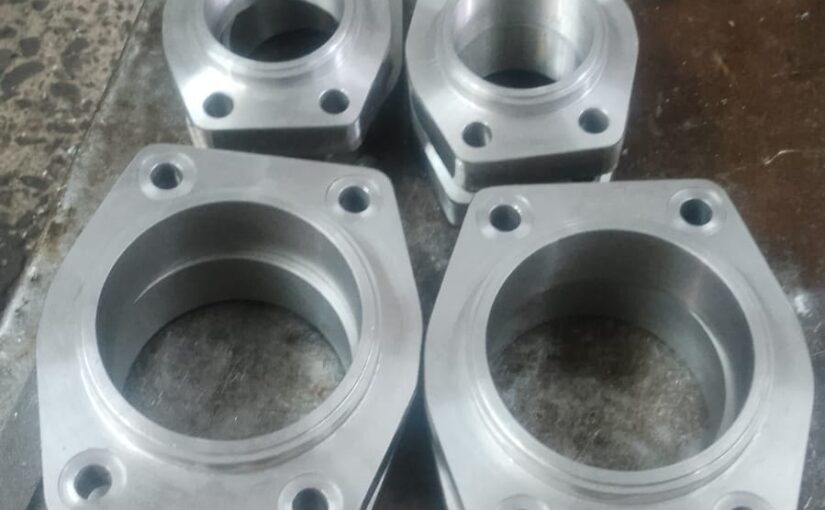
  • фланцы для гидравлики

4. Разработка Технологий и Производственные Процессы.

  • Реверс-инжиниринг: Процесс создания цифровой модели и чертежей существующей запчасти. Это может включать разборку, измерение, 3D-сканирование и моделирование.
  • Выбор материалов и поставщиков: Подбор отечественных аналогов иностранных материалов с учетом их свойств и эксплуатационных характеристик.
  • Разработка технологических карт: Подробное описание каждого этапа производства запчасти, включая последовательность операций, режимы обработки, используемое оборудование и инструменты.
  • Изготовление опытных образцов: Производство первых экземпляров для испытаний и доработок.
  • Контроль качества: Внедрение системы многоступенчатого контроля качества на всех этапах производства, от входного контроля сырья до приемочных испытаний готовой продукции.

5. Сертификация и Стандартизация.

  • Соответствие стандартам: Производство запчастей должно соответствовать российским и международным стандартам качества и безопасности.
  • Испытания и сертификация: При необходимости проведение независимых испытаний и получение сертификатов соответствия, особенно для критически важных компонентов.

Преимущества Собственного ИТЦ.

  • Снижение зависимости: Минимизация рисков, связанных с санкциями и прекращением поставок.
  • Экономия средств: Долгосрочная экономия на закупке дорогостоящих импортных запчастей.
  • Оперативность: Быстрое реагирование на потребности в запчастях и сокращение времени простоя оборудования.
  • Развитие компетенций: Накопление уникального опыта и развитие инженерных и производственных навыков внутри компании.
  • Возможности для диверсификации: Потенциал для производства запчастей не только для собственных нужд, но и для сторонних заказчиков.

Создание такого инженерно-технического центра — это масштабный и ресурсоемкий проект, но в текущих условиях он является стратегически важным шагом для обеспечения стабильности и развития производственных мощностей в России.

Есть ли у вас уже какие-то конкретные виды оборудования или запчастей, которые вы рассматриваете в первую очередь для производства обращайтесь не задумываясь?

Позвоните нам по телефонам: 

+7 (495) 223-64-73
+7 (495) 726-11-08

E-mail: air2013@yandex.ru


Обработка титана. Последние тренды.

Современные тенденции и перспективы финансируемых исследований в области механической обработки титана.

Данная статья представляет собой обзор текущих тенденций в области механической обработки сплавов на основе титана , основанный на анализе финансируемых научных проектов Национальным научным фондом (NSF) и другими ведущими организациями. В статье рассматриваются основные направления исследований,  а также ключевые проблемы и перспективы, связанные с оптимизацией процессов обработки и расширением областей применения титановых сплавов.

Телефон для связи : WhatsApp.

1. Введение.

Титан и его сплавы остаются критически важными материалами для аэрокосмической, биомедицинской и других отраслей промышленности благодаря уникальному сочетанию прочности, легкости и коррозионной стойкости. Однако, механическая обработка титановых сплавов представляет собой сложную задачу, требующую постоянного совершенствования технологий и разработки новых подходов. Для определения перспективных направлений исследований в данной области был проведен анализ текущих и завершенных научных проектов, финансируемых Национальным научным фондом (NSF) и другими организациями. Целью данной статьи является предоставление обзора текущих тенденций и выявление ключевых проблем, решаемых научным сообществом.

2. Методология

Для сбора информации о финансируемых проектах был проведен поиск в базах данных , NSF Awards Search, Grants.gov. Найденные проекты были проанализированы с точки зрения целей исследования, используемых методов, ожидаемых результатов и потенциального влияния на промышленность.

3. Основные направления исследований (Результаты)

Анализ  проектов выявил следующие основные направления исследований в области механической обработки титана:

  • Минимум смазки/охлаждения (Minimum Quantity Lubrication — MQL) и сухое резание: Исследования направлены на разработку эффективных стратегий MQL и сухого резания для снижения воздействия на окружающую среду и оптимизации процесса. Это включает в себя разработку новых смазочно-охлаждающих жидкостей (СОЖ) на биологической основе и оптимизацию параметров резания.
  • +7 (495) 223-64-73
    +7 (495) 726-11-08
  • Порядок оформления заказов — способы оформления заказа на токарные работы и металлообработку.
  • Вибрационное резание: Исследования вибрационного резания (Vibration-assisted machining — VAM) направлены на снижение силы резания, улучшение качества поверхности и увеличение срока службы инструмента. VAM включает в себя применение высокочастотных вибраций к режущему инструменту.
  • Использование специальных режущих инструментов: Разработка новых материалов и покрытий для режущих инструментов, таких как CVD алмазное покрытие, CBN (кубический нитрид бора) и керамика. Цель – повышение износостойкости и термостойкости инструментов при обработке титана.
  • Анализ и моделирование процесса резания: Разработка компьютерных моделей для оптимизации параметров резания и прогнозирования поведения материала при механической обработке. Это включает в себя использование методов конечных элементов (FEM) для моделирования процессов резания, термомеханического поведения и остаточных напряжений.
  • Аддитивно произведенные заготовки (Additive Manufacturing — AM): Исследования сосредоточены на изучении особенностей механической обработки титановых сплавов, полученных методами аддитивного производства, таких как SLM (Selective Laser Melting) и EBM (Electron Beam Melting). Микроструктура и остаточные напряжения в AM-заготовках требуют оптимизации параметров механической обработки.
  • Обработка ультразвуком (Ultrasonic Machining — USM): Исследования по применению ультразвуковой обработки для повышения эффективности и точности обработки титана.

4. Заключение.

Анализ финансируемых проектов показывает растущий интерес к экологически чистым технологиям обработки титана, что отражается в значительном количестве проектов, посвященных MQL и сухому резанию. При этом, адаптация существующих методов к аддитивно произведенным заготовкам требует дополнительных исследований из-за специфической микроструктуры и остаточных напряжений, присущих этим материалам.


Будущее металлообработки

DARPA и будущее металлообработки: перспективные разработки, меняющие индустрию.

Агентство перспективных исследовательских проектов Министерства обороны США (DARPA) уже много лет является двигателем инноваций, способствуя прорывным открытиям и разработкам в самых разных областях, от обороны до медицины. Не обходит стороной DARPA и металлообработку, активно финансируя проекты, нацеленные на создание более эффективных, гибких и адаптивных методов работы с металлами. В этой статье мы рассмотрим некоторые из наиболее перспективных разработок, исследуемых в рамках программ DARPA, которые в будущем могут кардинально изменить индустрию металлообработки.

Телефон для связи : WhatsApp.

1. Цифровое проектирование и производство материалов (Integrated Computational Materials Engineering — ICME):

Одним из ключевых направлений является разработка и интеграция инструментов цифрового проектирования материалов (ICME). Цель – создать платформы, позволяющие инженерам моделировать поведение материалов на атомном уровне и прогнозировать их характеристики при различных условиях эксплуатации.

  • Перспективы: ICME позволит разрабатывать новые сплавы и композиты с заданными свойствами, значительно сокращая время и затраты на эксперименты. Это приведет к созданию более легких, прочных и устойчивых к коррозии материалов для использования в аэрокосмической, автомобильной и оборонной промышленности. Например, ICME может быть использован для разработки материалов, способных выдерживать экстремальные температуры в гиперзвуковых летательных аппаратах.
  • Проблемы: Требуется разработка более точных и вычислительно эффективных моделей, а также создание обширных баз данных с информацией о свойствах материалов на разных масштабах.

2. 3D-печать металлами (Additive Manufacturing — AM):

DARPA активно инвестирует в исследования, направленные на развитие 3D-печати металлами, в частности, в повышение скорости, точности и надежности этого метода.

  • Перспективы: 3D-печать позволяет создавать детали сложной геометрии практически без отходов, что особенно ценно при производстве малых партий и индивидуальных изделий. DARPA интересуют разработки, позволяющие использовать 3D-печать для производства крупногабаритных деталей, встраивать сенсоры и электронику непосредственно в процессе печати, а также печатать из нескольких материалов одновременно. Это может привести к созданию “умных” конструкций, способных самостоятельно контролировать свое состояние и адаптироваться к изменяющимся условиям.
  • Проблемы: Остаются проблемы с пористостью и остаточными напряжениями в напечатанных деталях, а также с ограниченным выбором доступных материалов. Необходима разработка более эффективных методов контроля качества и сертификации 3D-печатных деталей.
  • токарные автоматы  контрактное производство

3. Самовосстанавливающиеся материалы (Self-Healing Materials):

Концепция самовосстанавливающихся материалов, способных автоматически устранять повреждения, является еще одним направлением, поддерживаемым DARPA.

  • Перспективы: Самовосстанавливающиеся металлические материалы могут значительно увеличить срок службы компонентов и снизить затраты на обслуживание и ремонт. Это особенно важно для оборудования, работающего в экстремальных условиях, таких как авиационные двигатели и морские платформы. Технологии самовосстановления могут включать инкапсулированные жидкости, которые высвобождаются при повреждении и заполняют трещины, или сплавы с эффектом памяти формы, которые возвращаются к исходной форме после деформации.
  • Проблемы: Разработка эффективных и надежных систем самовосстановления для металлов является сложной задачей, требующей глубокого понимания процессов повреждения и регенерации на микро- и наноуровнях. Необходимо обеспечить долговечность и устойчивость систем самовосстановления к различным внешним факторам.

4. Искусственный интеллект и машинное обучение (AI/ML) в металлообработке:

DARPA видит огромный потенциал в применении AI/ML для оптимизации процессов металлообработки, от проектирования и производства до контроля качества и технического обслуживания.

  • Перспективы: AI/ML может быть использован для анализа больших объемов данных, полученных в процессе производства, для выявления закономерностей и оптимизации параметров обработки. Это позволит сократить время цикла, повысить качество продукции и снизить затраты. AI/ML также может быть использован для прогнозирования выхода из строя оборудования и планирования профилактического обслуживания.
  • Проблемы: Требуется разработка надежных и устойчивых к сбоям алгоритмов, а также сбор и обработка больших объемов данных, что может потребовать значительных инвестиций в инфраструктуру. Необходимо обеспечить безопасность и защиту данных, а также учитывать этические аспекты применения AI/ML.

5. Металлокерамические композиты (Metal-Ceramic Composites):

Разработка новых металлокерамических композитов является еще одним важным направлением исследований DARPA. Эти материалы сочетают в себе прочность и пластичность металлов с высокой твердостью и жаростойкостью керамики.

  • Перспективы: Металлокерамические композиты могут быть использованы для создания более легких и прочных компонентов для аэрокосмической, автомобильной и оборонной промышленности. Они также могут найти применение в производстве режущего инструмента и бронезащиты.
  • Проблемы: Производство металлокерамических композитов является сложным и дорогостоящим процессом. Необходимо разработать более эффективные методы производства и соединения этих материалов.

Заключение:

Исследования, проводимые в рамках программ DARPA, открывают захватывающие перспективы для развития металлообработки. Разработки в области цифрового проектирования, 3D-печати, самовосстанавливающихся материалов, искусственного интеллекта и металлокерамических композитов могут привести к созданию более эффективных, гибких и адаптивных методов работы с металлами, что в конечном итоге приведет к революции в промышленности и обороне. Однако, на пути к реализации этих перспектив остается немало вызовов, требующих дальнейших исследований и разработок. Тем не менее, активная поддержка инноваций со стороны DARPA позволяет надеяться на светлое будущее металлообработки.

Запорная и регулирующая арматура для промышленных предприятий

Аннотация:

В данной статье рассматривается запорная и регулирующая арматура (ЗРА) как ключевой элемент трубопроводных систем промышленных предприятий. Определяется роль ЗРА в обеспечении безопасной и эффективной работы производственных процессов. Приводится классификация ЗРА по функциональному назначению, конструкции, способу управления и материалам изготовления. Анализируются основные области применения ЗРА в различных отраслях промышленности, включая нефтегазовую, химическую, энергетическую и пищевую. Особое внимание уделяется современным технологиям и тенденциям в развитии ЗРА, таким как автоматизация, интеллектуальные системы управления и использование новых материалов. В заключение рассматриваются перспективы дальнейшего совершенствования ЗРА с целью повышения надежности, энергоэффективности и экологической безопасности промышленных предприятий.

Телефон для связи : WhatsApp.

1. Введение.

Запорная и регулирующая арматура (ЗРА) представляет собой неотъемлемую часть трубопроводных систем, используемых для транспортировки и управления потоками различных рабочих сред на промышленных предприятиях. Обеспечение бесперебойной, безопасной и эффективной работы производственных процессов напрямую зависит от правильного выбора, монтажа и обслуживания ЗРА. В последние годы наблюдается тенденция к повышению требований к надежности, точности управления и энергоэффективности ЗРА, что стимулирует развитие новых конструкций и технологий.

Изготовление запчастей на заказ

2. Классификация запорной и регулирующей арматуры.

ЗРА можно классифицировать по нескольким критериям:

  • По функциональному назначению:
    • Запорная арматура: предназначена для полного перекрытия или открытия потока рабочей среды. К ней относятся:
      • Задвижки (клиновые, параллельные, шиберные);
      • Краны (шаровые, конусные, цилиндрические);
      • Клапаны (запорные, обратные);
    • Регулирующая арматура: используется для изменения расхода, давления, температуры и других параметров рабочей среды:
      • Регулирующие клапаны (односедельные, двухседельные, клеточные);
      • Дроссельные клапаны;
      • Регуляторы давления;
    • Предохранительная арматура: предназначена для защиты оборудования и трубопроводов от превышения допустимого давления:
      • Предохранительные клапаны;
      • Разрывные мембраны;
    • Распределительно-смесительная арматура: используется для распределения потоков рабочей среды по различным направлениям или для смешивания нескольких потоков:
      • Трехходовые клапаны;
      • Смесительные краны;
  • По конструкции:
    • Задвижки;
    • Краны;
    • Клапаны (прямоточные, угловые, проходные);
    • Дисковые затворы;
    • Шиберные задвижки;
  • По способу управления:
    • Ручная (с ручным приводом);
    • Пневматическая (с пневматическим приводом);
    • Гидравлическая (с гидравлическим приводом);
    • Электрическая (с электрическим приводом);
    • Автоматическая (с использованием электронных контроллеров и датчиков);
  • По материалам изготовления:
    • Углеродистая сталь;
    • Нержавеющая сталь;
    • Чугун;
    • Цветные металлы (латунь, бронза, медь);
    • Полимерные материалы (ПВХ, ПП, ПТФЭ);
    • Композитные материалы;

3. Применение запорной и регулирующей арматуры в промышленности.

ЗРА широко применяется в различных отраслях промышленности, включая:

  • Нефтегазовая промышленность: контроль и управление потоками нефти, газа, нефтепродуктов на нефтеперерабатывающих заводах, газокомпрессорных станциях, трубопроводах.
  • Химическая промышленность: регулирование и перекрытие потоков агрессивных химических веществ в химических реакторах, системах охлаждения, насосных станциях.
  • Энергетическая промышленность: управление потоками пара, воды, масла в тепловых электростанциях, атомных электростанциях, системах отопления.
  • Пищевая промышленность: регулирование и перекрытие потоков пищевых продуктов в технологических линиях, системах CIP (Cleaning in Place), системах охлаждения.
  • Водоснабжение и водоотведение: контроль и управление потоками воды в насосных станциях, очистных сооружениях, распределительных сетях.

4. Современные тенденции и технологии в развитии запорной и регулирующей арматуры.

  • Автоматизация и интеллектуальные системы управления: широкое внедрение автоматических приводов, датчиков и контроллеров для дистанционного управления и мониторинга параметров рабочей среды. Использование интеллектуальных систем управления (SCADA, DCS) для оптимизации работы трубопроводных систем и повышения их энергоэффективности.
  • Использование новых материалов: применение высокопрочных и коррозионностойких материалов, таких как титановые сплавы, композитные материалы и специальные полимеры, для работы в экстремальных условиях.
  • Разработка энергоэффективных конструкций: оптимизация гидравлической конструкции ЗРА для снижения гидравлических потерь и энергопотребления.
  • Миниатюризация и интеграция: создание компактных и интегрированных решений, объединяющих в себе несколько функций (например, запорный и регулирующий клапан в одном корпусе).
  • Развитие цифровых двойников: использование цифровых двойников ЗРА для моделирования их работы, прогнозирования отказов и оптимизации технического обслуживания.
  • Применение 3D-печати: Использование аддитивных технологий (3D-печати) для изготовления сложных деталей ЗРА с индивидуальными характеристиками и снижения сроков производства.
  • Отправляйте ваши заявки на трубопроводную арматуру на электронную почту или звоните по телефону:
  • +7 (495) 223-64-73
    +7 (495) 726-11-08
  • E-mail: air2013@yandex.ru.

5. Перспективы развития запорной и регулирующей арматуры.

Перспективы развития ЗРА направлены на:

  • Повышение надежности и долговечности: Разработка новых конструкций и материалов, устойчивых к высоким давлениям, температурам и агрессивным средам.
  • Снижение энергопотребления: Оптимизация гидравлической конструкции и использование энергоэффективных приводов.
  • Повышение точности управления: Разработка интеллектуальных систем управления, обеспечивающих точное регулирование параметров рабочей среды.
  • Обеспечение экологической безопасности: Использование герметичных конструкций и материалов, предотвращающих утечки рабочей среды в окружающую среду.
  • Разработка специализированной арматуры: Создание специализированных типов ЗРА для конкретных применений в различных отраслях промышленности.
  • Внедрение технологий “умного” производства: Использование цифровых технологий для мониторинга состояния ЗРА, прогнозирования отказов и оптимизации технического обслуживания.

6. Заключение.

Запорная и регулирующая арматура играет ключевую роль в обеспечении безопасной, эффективной и надежной работы трубопроводных систем на промышленных предприятиях. Постоянное развитие технологий и материалов, а также внедрение автоматизации и интеллектуальных систем управления, открывают новые перспективы для совершенствования ЗРА. Дальнейшее развитие в области ЗРА направлено на повышение надежности, энергоэффективности, экологической безопасности и снижение эксплуатационных затрат, что способствует повышению конкурентоспособности промышленных предприятий.

Литература:

  • ГОСТ 24856-2014. Арматура трубопроводная. Термины и определения.
  • ISO 5208:2015. Industrial valves — Pressure testing for metallic valves.
  • McCabe, W. L., Smith, J. C., & Harriott, P. (2004). Unit Operations of Chemical Engineering (7th ed.). McGraw-Hill.
  • Lyons, J. L. (2011). Lyons’ Valve Designer’s Handbook. Butterworth-Heinemann.
  • Интернет-ресурсы производителей запорной и регулирующей арматуры.

Автоматизированный синтез ибупрофена

Автоматизированный синтез ибупрофена с использованием 3D-печатной реакционной посуды и модифицированного 3D-принтера — это перспективная область исследований, которая объединяет химию, инженерию и автоматизацию.

Концепция и преимущества:

Основная идея заключается в использовании 3D-печати для создания индивидуальной, оптимизированной реакционной посуды и интеграции ее с модифицированным 3D-принтером для автоматизированного проведения химических реакций. Это предлагает ряд потенциальных преимуществ:

  • Индивидуализация реакционной посуды: 3D-печать позволяет создавать реакторы с уникальной геометрией, улучшающей смешивание, теплопередачу и другие параметры, влияющие на эффективность реакции. Можно проектировать микрореакторы, реакторы с интегрированными датчиками и другими продвинутыми функциями.
  •  
  • Автоматизация процесса: Модифицированный 3D-принтер используется для точной дозировки реагентов, контроля температуры, перемешивания и других ключевых параметров реакции. Это снижает человеческий фактор и повышает воспроизводимость результатов.
  • Уменьшение отходов и потребления ресурсов: Микрореакторы, созданные с помощью 3D-печати, позволяют проводить реакции в небольших объемах, что приводит к снижению потребления реагентов и уменьшению количества отходов.
  • Ускорение разработки лекарств: Автоматизированный синтез позволяет быстро тестировать различные условия реакции и оптимизировать процесс синтеза ибупрофена и других фармацевтических препаратов.
  • Распределенное производство: 3D-печать и автоматизация позволяют перенести производство лекарств ближе к месту их потребления, особенно в отдаленных районах или в ситуациях, когда традиционные цепочки поставок нарушены.

Этапы процесса:

Обычно процесс автоматизированного синтеза ибупрофена с использованием 3D-печати включает следующие этапы:

  1. Проектирование реакционной посуды: С использованием программного обеспечения CAD (Computer-Aided Design) проектируется реакционная посуда с учетом конкретных требований синтеза ибупрофена. Учитываются факторы, такие как объем, геометрия, материал, порты для ввода и вывода реагентов и датчиков.
  2. 3D-печать реакционной посуды: Выбранный материал (например, термостойкий полимер или керамика) используется для 3D-печати спроектированной реакционной посуды.
  3. Модификация 3D-принтера: Стандартный 3D-принтер модифицируется для выполнения функций автоматизированного химического синтеза. Это может включать:
    • Установка дозирующих насосов: Для точной подачи реагентов в реактор.
    • Контроллеры температуры: Для поддержания оптимальной температуры реакции.
    • Датчики: Для мониторинга температуры, pH, давления и других параметров реакции в реальном времени.
    • Программное обеспечение: Для управления всеми этапами процесса и сбора данных.
  4. Синтез ибупрофена: В реакционную посуду, установленную на модифицированном 3D-принтере, автоматически дозируются необходимые реагенты, контролируется температура и перемешивание в соответствии с заданной программой.
  5. Очистка и анализ продукта: После завершения реакции полученный ибупрофен очищается и анализируется для определения чистоты и выхода продукта.

Ключевые факторы:

  • Выбор материала для 3D-печати: Материал должен быть химически стойким к реагентам, термостойким и не влиять на ход реакции.
  • Точность 3D-печати: Высокая точность печати необходима для обеспечения правильной геометрии реактора и герметичности соединений.
  • Контроль параметров реакции: Точный контроль температуры, дозировки реагентов и перемешивания крайне важен для получения высокого выхода и чистоты продукта.
  • Безопасность: Необходимо соблюдать меры предосторожности при работе с химическими веществами и автоматизированным оборудованием.

Примеры исследований:

В последние годы наблюдается растущий интерес к использованию 3D-печати в химическом синтезе. В научной литературе можно найти примеры использования 3D-печатных микрореакторов для различных органических реакций, а также разработки модифицированных 3D-принтеров для автоматизированного химического синтеза.

Заключение:

Автоматизированный синтез ибупрофена с использованием 3D-печатной реакционной посуды и модифицированного 3D-принтера представляет собой многообещающую технологию, которая может революционизировать производство фармацевтических препаратов. Дальнейшие исследования и разработки в этой области,  приведут к созданию более эффективных, экономичных и экологически чистых способов синтеза лекарств. Ключевыми направлениями для будущих исследований являются разработка новых материалов для 3D-печати, оптимизация конструкции реакторов и разработка продвинутого программного обеспечения для управления процессом синтеза.

Производство Таксола

Производство Таксола (Паклитаксел).
Паклитаксел, выпускаемый, в частности, под торговой маркой Таксол –
цитостатический противоопухолевый препарат природного происхождения, используемый
в химиотерапии, механизм действия которого основан на подавлении деления клеток. В
настоящий момент Паклитаксел является одним из самых успешных препаратов в мире,
применяемых для онкотерапии, годовой объем продаж которого сегодня составляет
несколько миллиардов долларов. Так, мировой спрос на Таксол составляет 800–1000 кг в
год, при этом показатель растет со скоростью 20% ежегодно. Стоимость 1 мг очищенного
вещества на популярных иностранных фармацевтических маркетплейсах составляет 8500
руб., при этом цена постоянно растет.
Получают паклитаксел из тиса – голосеменного растения, относящегося к роду
Taxus, семейства Taxaceae. Первоначально для получения химического вещества
осуществлялся сбор коры тихоокеанских тисов (T. brevifolia Nutt.). Однако его содержание
в деревьях находится на уровне 0.01–0.03% (от сухого веса коры), при этом для полного
режима противоопухолевого лечения одного человека в среднем требуется до 2 г чистого
вещества. Таким образом, высокий спрос на растительное сырье в сочетании с низким
накоплением целевого соединения, а также медленным ростом растения и запретом на
экспорт растительного продукта (поскольку удаление коры в массовом порядке приводит
к гибели дерева), привели к риску полного уничтожения многих видов рода Taxus. К
альтернативным способам получения таксола можно отнести плантационные посадки,
полный химический синтез, полусинтез (химический синтез из баккатина III и 10-
деацетилбаккатина III), агробиотехнологический метод выращивания культуры
клеток in vitro., создание продуцентов (в том числе бактериальных и грибных) методами
метаболической инженерии, а также использование эндофитных грибов тиса.

Спрос в России.
В России зарегистрированы 12 препаратов с МНН паклитаксел, среди производителей:
«Биокад», «Верофарм», «Фармстандарт», «Бристол-Майерс Сквибб», «Фрезениус Каби»,
«Лаборатория Филаксис», «Протера», «Актавис Групп», Teva, «Редди’с Лабораторис», «Генфа
Медика», «Лаборатория Тютор САСИФИА», «Оазмия Фармасьютикал» и другие. При этом

Паклитаксел занял пятое место в рейтинге Vademecum «ТОП50 онкопрепаратов по объему
госзакупок», которые, в частности, в 2016 году выросли на 52% – до 2,3 млрд рублей. Лидером
рынка на данный момент является компания «Биокад», закупки их препарата на основе
паклитаксела («Таксакад») за прошлый год увеличились вдвое – до 1,36 млрд рублей.
Таким образом, пандемия показала еще одну слабую сторону отечественной
фармацевтики — почти полную зависимость российского производства от импортных
реагентов и фармсубстранций – так, в 2019 году доля отечественного производства
составила лишь 15 %, в то время, как затраты на импорт достигли $1,8 млрд. Почти 310
млрд рублей государство потратило на приобретение лекарственных средств для лечебно-профилактических учреждений.

Телефон для связи : WhatsApp.

Гидравлические фитинги для трубопроводов

Разнообразие соединительных элементов позволяет оперативно, эффективно решить практически любую техническую проблему в устройстве бытового или промышленного трубопровода. Самые разнокалиберные устройства: от тройников, крестовин до ниппелей и многих других соединительных элементов. Гидравлические фитинги для исполнительных механизмов буровой платформы.

Присылайте заявки на гидравлические фитинги.

Телефон для связи : WhatsApp.

1. ФЛАНЕЦ ПХЭ1-4.31.01.02.11.005,
2. ФЛАНЕЦ ПХЭ1-4.31.01.02.11.201,
3. ФЛАНЕЦ ПХЭ1-4.31.01.02.12.002 ,
4. ФЛАНЕЦ ПХЭ1-4.31.01.02.13.001,
5. ФЛАНЕЦ ПХЭ1-4.31.01.02.50.004 ,
6. ФЛАНЕЦ ПХЭ1-4.31.01.02.50.001 ,
7. Штуцер ПХЭ1-4.31.01.02.12.001 ,

8. Гайку накидную 32-011 ГОСТ 16046-70,

9. Ниппель приварной 32-012 ГОСТ 16042-70.