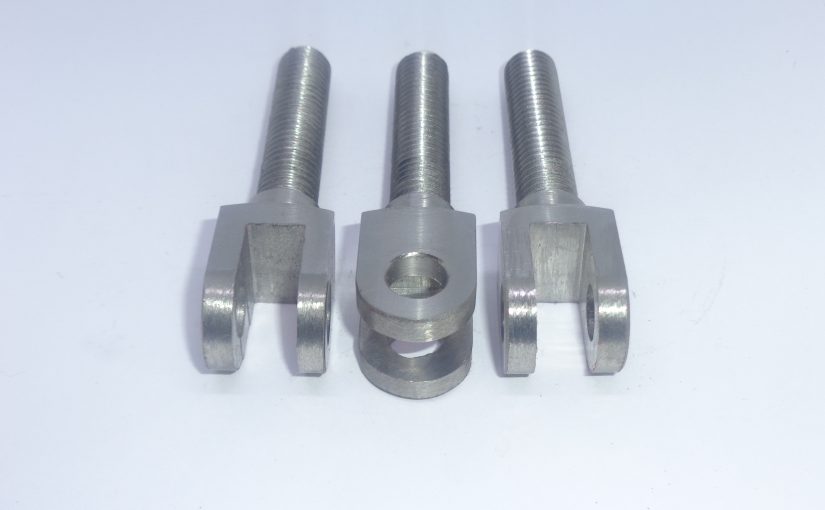
Нарезание трапецеидальной резьбы

Нарезание трапецеидальной резьбы 200×шаг 10: запчасти для подъемного оборудования по чертежу.

Трапецеидальная резьба — один из самых распространённых типов ходовой резьбы в подъёмно-транспортном оборудовании. Она передаёт значительные осевые нагрузки, отличается повышенной износостойкостью и технологичностью изготовления. Когда речь идёт о диаметре 200 мм и шаге 10 мм, задача нарезания требует серьёзного подхода: такие размеры встречаются в тяжёлых винтовых механизмах — домкратах, прессах, задвижках, лифтовых и крановых системах.

#нарезание_резьбы #запчасти #оборудование
запчасти, запчасти на заказ

Особенности профиля и допуски.

Профиль трапецеидальной резьбы — равнобочная трапеция с углом 30° между боковыми сторонами. Для резьбы Tr200×10 это означает наружный диаметр 200 мм, шаг 10 мм и рабочую высоту профиля около 5 мм. Допуски назначаются по системе внешней и внутренней резьбы в зависимости от класса точности — обычно 7H/7e или 8H/8e для ходовых винтов общего назначения. При изготовлении по чертежу заказчика всё зависит от технических требований: посадки, шероховатость, класс точности винтовой пары.

  • Отправляйте ваши заявки на запчасти на заказ на электронную почту или звоните по телефону:

+7 (495) 223-64-73
+7 (495) 726-11-08

E-mail: air2013@yandex.ru

Технология нарезания.

Нарезание резьбы Tr200×10 выполняется, как правило, на токарно-винторезном станке. Процесс включает несколько проходов: предварительный — черновым резцом, затем чистовые проходы с минимальным припуском. Для материалов повышенной вязкости применяют несколько черновых проходов с плавным увеличением глубины резания. Резец затачивается по профилю резьбы, что требует точной настройки по шаблону или оптической приставке.

При больших диаметрах особое внимание уделяют:

  • жёсткости закрепления заготовки — для предотвращения биения и вибраций;
  • охлаждению и смазке — эмульсия или специализированная СОЖ снижают износ инструмента;
  • контролю шага — измерение микрометром или по проволочкам.

Для внутренних трапецеидальных резьб аналогичного типоразмера применяют расточные резцы, а при недоступности механической обработки — резьбонарезание фрезой или вручную при ремонте на месте эксплуатации.

Материалы и термообработка.

Винты и гайки трапецеидальной пары изготавливают из конструкционных сталей — 45, 40Х, 35ХМ. Для ответственных узлов применяют закалку с высоким отпуском (улучшение) или поверхностную закалку ТВЧ. Гайки тяжёлых пар часто делают из бронзы БрАЖ9-4 или оловянистых бронз — это снижает трение и продлевает ресурс винта.

Изготовление по чертежу.

Производство запчастей для подъёмного оборудования по чертежам заказчика — отдельное направление. Каждый узел может иметь конструктивные особенности: фланцы, шпоночные пазы, резьбовые отверстия, нестандартные длины. Изготовление ведётся по предоставленной конструкторской документации с соблюдением всех допусков и посадок. Контроль качества включает проверку среднего диаметра резьбы, шага, профиля и шероховатости поверхности.

Готовые винтовые пары проходят приёмочные испытания — контроль плавности хода, отсутствие заеданий, соответствие момента затяжки. Для подъёмного оборудования это критично: от точности резьбы зависит безопасность всей конструкции.

#нарезание_резьбы #запчасти #оборудование

Производство трубопроводной арматуры: фланцы и заглушки

Современное производство.

Трубопроводная арматура — ключевой элемент систем транспортировки жидкостей и газов. Наше производство специализируется на выпуске фланцев и заглушек различных типов и классов прочности.

Основные виды продукции.

Фланцевая продукция:

  • Глухие фланцы RF различных диаметров (от NPS 1/2 до NPS 10) классов 150-1500;
  • Воротниковые фланцы RTJ;
  • Переходные фланцы для соединения труб разного диаметра;
  • +7 (495) 223-64-73
    +7 (495) 726-11-08

    E-mail: air2013@yandex.ru

Заглушки:

  • Межфланцевые с рукояткой и без;
  • Фланцевые различных классов прочности;
  • Резьбовые с внутренней и наружной резьбой;
  • Глухие заглушки специального назначения;

Типоразмеры и классы.

Диапазоны производства:

  • Фланцы: от NPS 1/2 до NPS 10;
  • Классы прочности: от 150 до 2500;
  • Материалы: углеродистые, легированные и нержавеющие стали;

Материалы и стандарты.

Используемые материалы:

  • Углеродистые стали (ASTM A105);
  • Легированные стали (ASTM A350 LF2):
  • Нержавеющие стали (ASTM A182 F316);
  • Титановые сплавы (B381 F2);
  • Инконель (ХН75МБТЮ);

Примеры исполнения:

  • Фланцы глухие RF NPS 3/4 класса 600 из ASTM A350 LF2;
  • Заглушки межфланцевые с рукояткой NPS 1½ из F304;
  • Фланцы воротниковые RTJ NPS 3/4 класса 2500;
  • Заглушки резьбовые наружные 3/4-14 NPT из AISI 316;

Области применения.

Отрасли использования:

  • Нефтегазовая промышленность;
  • Химическая промышленность;
  • Энергетический сектор;
  • Металлургия;
  • Судостроение;


Обработка легированной стали: изготовление деталей на заказ

В современном машиностроении, нефтегазовой отрасли, энергетике и тяжёлой промышленности обработка легированной стали играет ключевую роль. Легированные конструкционные стали (такие как 20ХН3А, 30Х3МФ, 40Х, 12ХН3А и другие) обладают повышенной прочностью, износостойкостью, вязкостью и коррозионной стойкостью благодаря добавкам хрома, никеля, молибдена, ванадия и других элементов. Компания Центрметалл предлагает профессиональную обработку легированной стали и изготовление деталей из легированной стали на заказ по чертежу.

Преимущества легированной стали.

Легированные стали превосходят углеродистые по механическим свойствам:

  • Высокий предел прочности (от 735 МПа и выше).
  • Отличная ударная вязкость даже при отрицательных температурах.
  • Хорошая прокаливаемость и износостойкость после цементации или азотирования.
  • Теплоустойчивость (до 450–500°C для отдельных марок).

Популярные марки: 20ХН3А (для шестерён, валов и цементуемых деталей под ударные нагрузки), 30Х3МФ (для деталей судовых дизелей и элементов с высокой износостойкостью при давлении). Эти стали идеально подходят для сложных условий эксплуатации.

Услуги по обработке легированной стали.

Мы выполняем полный цикл обработки легированной стали:

  • Токарная и фрезерная обработка на современном ЧПУ-оборудовании.
  • Сверление, расточка, нарезка резьбы.
  • Шлифование (круглое, плоское) для достижения высокой точности и чистоты поверхности.
  • Термообработка: закалка, отпуск, нормализация, цементация, азотирование.
  • Поковки и заготовки с последующей механической обработкой.

Изготовление деталей из легированной стали на заказ по чертежу — наше профильное направление. Принимаем заказы любой сложности: валы, шестерни, втулки, шпильки, муфты, фланцы, корпуса, нестандартные элементы оборудования. Работаем по вашим чертежам в форматах DWG, DXF, PDF или эскизам.

Почему выбирают Центрметалл?

  • Точность и качество: Современное оборудование обеспечивает допуски по IT6–IT9.
  • Сроки: От прототипа до серийной партии в сжатые сроки.
  • Материалы: Поставка сертифицированной легированной стали со склада или под заказ.
  • Контроль: Входной контроль сырья, промежуточный и выходной ОТК.
  • Цены: Конкурентные благодаря собственному производству и оптимизации процессов.
  • Доставка по России и СНГ.

Обработка легированной стали требует опыта и правильного подбора режимов резания, инструмента и СОЖ, чтобы избежать перегрева, трещин или снижения свойств. Наши специалисты учитывают марку стали, твёрдость и требования к детали.

Примеры деталей из легированной стали.

  • Цементуемые шестерни и червяки (20ХН3А).
  • Высоконагруженные валы и шпильки.
  • Азотированные детали для дизелей и прессового оборудования (30Х3МФ).
  • Корпуса, фланцы и элементы трубопроводной арматуры.

Нужны детали из легированной стали на заказ? Отправьте чертёж или техническое задание — мы подготовим коммерческое предложение с расчётом стоимости и сроков в течение 1 рабочего дня.

Центрметалл — надёжный партнёр по обработке легированной стали и изготовлению высокоточных деталей. Звоните или пишите для консультации!

Особенности обработки нержавеющей стали.

Компания ЦентрМеталл специализируется на профессиональной механической обработке нержавеющих сталей. Каждая марка имеет свои технологические особенности, которые наши специалисты учитывают для достижения максимальной точности, качества поверхности и сохранения коррозионной стойкости изделий.

1. Аустенитные стали 12Х18Н10Т и 08Х18Н10Т.

  • Особенности: Высокая вязкость, склонность к упрочнению при деформации, низкая теплопроводность.
  • Обработка: Хорошо обрабатываются резанием, но требуют острого инструмента с твердосплавными пластинами. Рекомендуется использование СОЖ (смазочно-охлаждающей жидкости). Отлично свариваются всеми видами сварки.
  • Что производим: Болты, шпильки, фланцы, втулки, корпусные детали. Отличная полируемость и пассивация.

2. Молибденсодержащие стали 10Х17Н13М2Т и 10Х17Н13М3Т.

  • Особенности: Повышенная коррозионная стойкость, но более высокая прочность и склонность к наклепу по сравнению с 08Х18Н10Т.
  • Обработка: Требуют сниженных скоростей резания (на 15–25% ниже, чем для обычной нержавейки), мощного оборудования и качественного охлаждения. Отличная свариваемость, но обязательна последующая термообработка для снятия напряжений.
  • Применение: Крепеж и детали для агрессивных химических сред, морской техники, фармацевтики.

3. Мартенситная сталь 14Х17Н2.

  • Особенности: Высокая твёрдость после закалки, хорошая износостойкость, но пониженная пластичность.
  • Обработка: Предварительный отжиг перед механической обработкой, точение и фрезерование на пониженных режимах. Требует острого инструмента и жёсткой фиксации заготовки. Хорошо шлифуется и полируется.
  • Что изготавливаем: Высоконагруженный крепеж, валы, штоки, ножи, детали турбин.

4. Жаропрочная сталь 45Х14Н14В2М.

  • Особенности: Высокое содержание хрома и никеля, вольфрам и молибден обеспечивают превосходную жаростойкость, но материал очень вязкий при обработке.
  • Обработка: Сложна в резании — требуется специальный инструмент (твердый сплав с покрытием), низкие скорости и обильное охлаждение. После обработки обязательна термическая обработка для восстановления структуры.
  • Применение: Детали печей, выхлопные системы, крепеж для высокотемпературного оборудования.

Почему важно правильно обрабатывать нержавейку в ЦентрМеталл.

  • Сохранение коррозионной стойкости (правильная скорость, СОЖ, отсутствие перегрева).
  • Минимальное биение и высокая точность (до 0,01 мм).
  • Отсутствие наклепа и внутренних напряжений.
  • Современное ЧПУ-оборудование и опытные технологи.

ЦентрМеталл гарантирует профессиональную обработку всех перечисленных марок нержавеющей стали с соблюдением всех технологических нюансов. Мы изготавливаем крепеж, запчасти и нестандартные детали любой сложности точно по вашим чертежам.

Нужна обработка нержавейки 12Х18Н10Т, 10Х17Н13М2Т или 45Х14Н14В2М? Оставляйте заявку на сайте ЦентрМеталл — получите расчёт стоимости и сроков в течение дня!

От чертежа до готовой детали

Центр Металл специализируется на решении сложных задач по обеспечению производства запасными частями, механизмами и металлоконструкциями. Мы понимаем ваши приоритеты: минимум простоев, снижение затрат, оперативность и гарантированное качество.

+7 (495) 223-64-73
+7 (495) 726-11-08

E-mail: air2013@yandex.ru

Полный цикл от документации до готового изделия.

Мы выполняем полный цикл работ:

  • Разработка конструкторской документации (КД) по вашим ТЗ или образцам.
  • Проектирование и 3D-моделирование.
  • Изготовление систем, механизмов и нестандартных узлов.
  • Модернизация существующих линий.

Особое внимание уделяем реверс-инжинирингу. Нет чертежа? Наш конструктор выезжает на предприятие, проводит точные замеры, сканирование и фотофиксацию. В короткие сроки мы восстанавливаем изношенные запчасти для любого вида техники и оборудования.

Что мы предлагаем главным механикам и снабженцам:

  • Восстановление изношенных деталей — валы, шестерни, корпуса, гидравлические элементы, штуцера поворотные ГОСТ 25681-83 и другие фитинги. Экономия до 60-70% по сравнению с покупкой новой оригинальной запчасти.
  • Изготовление гидравлических и пневматических систем, переходников, адаптеров.
  • Поставка деталей для строительной, дорожной, сельскохозяйственной, промышленной и специальной техники.
  • Оперативное изготовление мелких и средних серий нестандартных изделий.

Ваши выгоды при работе с нами:

  • Сокращение простоев оборудования — изготавливаем и доставляем в сжатые сроки.
  • Значительное снижение затрат на запчасти без потери качества.
  • Полное сопровождение: от замера на месте до монтажа (при необходимости).
  • Гарантия на все изделия.
  • Прозрачное ценообразование и гибкие условия оплаты.
  • Работа напрямую с производством — без посредников.

Для снабженцев мы обеспечиваем удобный документооборот, своевременные отгрузки и возможность долгосрочного сотрудничества с фиксированными ценами. Главным механикам — техническую поддержку, точное соответствие требованиям и увеличение межремонтного ресурса оборудования.

Центр Металл уже помог десяткам предприятий сократить расходы на ремонт и поддерживать высокий уровень готовности техники.

Нужна срочная запчасть, восстановление узла или изготовление механизма по образцу? Отправьте заявку или позвоните — наш специалист свяжется с вами в течение часа. При необходимости организуем выезд конструктора на ваше предприятие для замеров.

Шайбы (Washers) в промышленном крепеже

Виды, применение и инновационные решения.

В мире промышленного оборудования и тяжёлого машиностроения надёжность болтовых соединений определяет безопасность, эффективность и экономику производства. Одним из ключевых, но часто недооценённых элементов является шайба (washer). Эти небольшие детали выполняют множество критически важных функций: равномерно распределяют нагрузку, предотвращают повреждение поверхностей, компенсируют вибрацию, защищают от самоотвинчивания и значительно облегчают монтаж/демонтаж.

На корпоративных объектах нефтегазовой отрасли, энергетики, химической промышленности и тяжёлого машиностроения правильный выбор шайб напрямую влияет на время простоев при обслуживании и общую стоимость владения оборудованием.

Основные виды шайб и их назначение.

1. Плоские шайбы (Flat Washers) Самый универсальный тип. Увеличивают опорную площадь, равномерно распределяют усилие затяжки и защищают поверхность соединяемых деталей от повреждений.

  • Стандарты: DIN 125, ГОСТ 11371, DIN 9021 (увеличенные «кузовные»).
  • Применение: практически везде — от общего машиностроения до фланцевых соединений.

2. Пружинные и стопорные шайбы (Spring / Lock Washers).

  • Гроверы (разрезные) — создают упругое усилие и предотвращают самоотвинчивание под вибрацией.
  • Волнистые, тарельчатые (Belleville / Disc Springs) — компенсируют тепловое расширение, вибрацию и потерю преднатяга.
  • Зубчатые и с наружными/внутренними зубьями — обеспечивают дополнительное стопорение. Тарельчатые шайбы особенно востребованы в высоконагруженных соединениях, где требуется поддержание постоянного усилия затяжки.

3. Специализированные шайбы.

  • DTI (Direct Tension Indicating) — с «бугорками» для визуального контроля преднатяга.
  • Клиновые (Nord-Lock, Heico-Lock) — превосходная виброзащита за счёт клинового эффекта.
  • Высокопрочные закалённые — для болтов высоких классов прочности.

Инновация: Velocity Washer — революция в разборке болтовых соединений.

Одним из наиболее интересных современных решений является Velocity Washer™ (патентованная технология от Velocity Bolting / Flexitallic).

Это механическая разгрузочная шайба, которая устанавливается как обычная закалённая шайба (только с одной стороны), но при демонтаже работает принципиально иначе:

  • При повороте гайки всего на ~12° шайба «схлопывается», мгновенно снимая всю осевую нагрузку с болта.
  • Гайка легко откручивается вручную или стандартным инструментом.
  • Полностью устраняет галлинг (заедание/схватывание резьбы).
  • Позволяет ускорить разборку соединений до 30 раз.

Преимущества Velocity Washer:

  • Значительное сокращение простоев оборудования.
  • Повышение безопасности персонала (отказ от горелок, гидрорезов и длительной работы под нагрузкой).
  • Более 100 миллионов часов успешной эксплуатации в полевых условиях.
  • Подходит для фланцев, теплообменников, реакторов, трубопроводов и другого критичного оборудования.

Шайба симметрична, не требует специальных инструментов и сохраняет все характеристики стандартной закалённой шайбы при затяжке.

Как выбрать шайбы для вашего производства?

При подборе учитывайте:

  • Диаметр и класс прочности болта.
  • Рабочие условия (температура, вибрация, коррозионная среда, давление).
  • Частоту монтажа/демонтажа.
  • Требования к преднатягу и вибростойкости.

Для большинства задач отлично работают комбинации: плоская + тарельчатая + антизадирная смазка. В особо критичных случаях инновационные решения вроде Velocity Washer дают максимальный экономический эффект за счёт снижения трудозатрат и простоев.

Шайбы — это не «расходник», а важный инженерный элемент, влияющий на надёжность и экономику всего предприятия. Современные технологии позволяют перейти от стандартных решений к системам, которые существенно повышают эффективность обслуживания и безопасность.

Наша компания предлагает широкий ассортимент шайб — от классических плоских и пружинных по ГОСТ/DIN до передовых механических разгрузочных решений. Мы помогаем подобрать оптимальную конфигурацию под конкретные задачи, обеспечиваем поставки и техническую поддержку.

Нужна консультация или расчёт под ваш проект? Свяжитесь с нашими специалистами — подберём лучшее решение для повышения надёжности ваших болтовых соединений.

Соединения трубопроводов с углом конуса

Соединения трубопроводов с углом конуса 24° — это один из самых распространённых типов разъёмных гидравлических и пневматических соединений в мире. Они обеспечивают надёжную герметизацию и механическое крепление трубы за счёт контакта конусных поверхностей и (в большинстве случаев) врезного кольца.

Основные стандарты.

  • DIN 2353 / ISO 8434-1 — европейский (и международный) стандарт для соединений с конусом 24° и врезным (режущим) кольцом. Самый популярный вариант в гидравлике.
  • ГОСТ Р 53631-2009 — российский стандарт «Соединения трубопроводов с углом конуса 24°. Общие технические требования» (в основном для авиации и спецтехники).
  • Связанные: DIN 3861, ISO 8434-4 (варианты с уплотнительным кольцом DKO).

Конструкция и принцип работы.

Типичное соединение состоит из:

  1. Штуцера (фитинга) с внутренним конусом 24°.
  2. Накидной гайки (метрическая резьба).
  3. Врезного кольца (ferrule, Schneidring) — стальное кольцо с режущими кромками.
  4. Трубы (сталь, нержавейка, иногда медь) с наружным диаметром 4–42 мм.

Принцип уплотнения:

  • При затяжке гайки врезное кольцо врезается в наружную поверхность трубы (две кромки создают надёжный захват).
  • Передняя часть кольца деформируется и прижимается к конусу 24° штуцера, обеспечивая герметичность.
  • Дополнительно могут использоваться мягкие уплотнительные кольца (DKO — с O-ring).
  • Отправляйте ваши заявки на соединение трубопроводов на электронную почту или звоните по телефону:

    +7 (495) 223-64-73
    +7 (495) 726-11-08

    E-mail: air2013@yandex.ru.

Серии по давлению DIN 2353.

  • LL (сверхлёгкая) — низкое давление, тонкостенные трубы.
  • L (лёгкая) — среднее давление (наиболее распространённая).
  • S (тяжёлая) — высокое давление, толстостенные трубы.

Преимущества.

  • Простой и быстрый монтаж без сварки/пайки.
  • Высокая вибростойкость.
  • Широкий диапазон давлений (зависит от серии и диаметра — до нескольких сотен бар).
  • Хорошая совместимость между производителями (при соблюдении стандарта).
  • Подходит для жёстких металлических трубопроводов в гидравлике, пневматике, топливных системах, машиностроении, мобильной технике и т.д.

Как правильно выбрать и смонтировать.

  1. Определите параметры:
    • Наружный диаметр трубы (Dн, например 12 мм, 18 мм).
    • Толщину стенки трубы (соответствует серии L/S/LL).
    • Рабочее давление и температуру.
    • Тип среды (минеральное масло, вода-гликоль, воздух и т.д.) — выбирайте материал (сталь с покрытием, нержавейка).
  2. Выберите тип фитинга:
    • Прямой, угловой (90°, 45°), тройник, крестовина и т.д.
    • С врезным кольцом или с уплотнительным конусом + O-ring (DKO).
  3. Монтаж (важно соблюдать!):
    • Обрежьте трубу строго под 90°, зачистите заусенцы.
    • Наденьте гайку и врезное кольцо (правильной стороной!).
    • Вставьте трубу до упора в штуцер.
    • Затяните гайку моментом, рекомендованным производителем (обычно 1–1,5 оборота после «рукой» + контрольный момент). Перетяжка опасна!
    • Для повторного монтажа часто требуется новое врезное кольцо.

Сравнение с другими конусами.

  • 24° (DIN) — с врезным кольцом, метрическая резьба.
  • 37° (JIC) — американский стандарт, развальцовка трубы.
  • Внутренний конус по ГОСТ 16078-70 — часто с ниппелем (припайным/приварным), отличается от DIN.

Как правильно подобрать шестерню?

Практическое руководство для инженеров и закупщиков.

Шестерня — один из самых важных элементов механических передач. От правильного выбора зависит надёжность оборудования, ресурс работы, уровень шума, КПД и стоимость всего узла. Неправильно подобранная шестерня может привести к преждевременному износу, поломкам и простою производства.

1. Определите тип передачи и условия эксплуатации.

Перед подбором шестерни ответьте на ключевые вопросы:

  • Какой тип зацепления нужен?
    • Цилиндрические прямозубые — простые, недорогие, для средних нагрузок.
    • Цилиндрические косозубые — более плавный ход, выше нагрузочная способность, но появляется осевая сила.
    • Конические — для передачи момента под углом.
    • Червячные — большое передаточное число в одном узле, самоторможение.
    • Планетарные, реечные, гипоидные и др. — по специфике задачи.
  • Условия работы:
    • Мощность (кВт) и крутящий момент (Н·м).
    • Частота вращения (об/мин).
    • Передаточное число.
    • Режим работы (непрерывный, реверсивный, с ударами).
    • Окружающая среда (температура, влажность, пыль, агрессивные среды).
    • Требуемый ресурс (часы работы).

2. Основные геометрические параметры.

Модуль (m) — главный параметр, определяющий размер зуба. Чем выше нагрузка — тем больше модуль. Стандартный ряд по ГОСТ: 0,5; 0,8; 1; 1,25; 1,5; 2; 2,5; 3; 4; 5; 6; 8; 10 и т.д.

Число зубьев (z)

  • Малое количество зубьев (менее 17 для прямозубых) может вызвать подрез зуба.
  • Для силовых передач обычно выбирают z1 = 12–30 для ведущей шестерни.

Диаметры

  • Делительный диаметр d = m × z
  • Наружный da = d + 2m.
  • Внутренний (для колеса) и т.д.

Угол зацепления Стандарт — 20°. В тяжёлых передачах иногда используют 25°.

3. Выбор материала.

Тип шестерни Рекомендуемый материал Преимущества
Лёгкие нагрузки Пластик (ПА6, POM, PET) Низкий шум, не требуют смазки
Средние нагрузки Сталь 20Х, 40Х, 45 Хорошая обрабатываемость
Высокие нагрузки Сталь 40ХН, 20ХН3А, 18ХГТ (с цементацией) Высокая прочность, износостойкость
Высокие скорости Легированные стали + шлифовка Минимальный шум и вибрация
Работа в агрессивных средах Нержавеющая сталь, бронза, латунь Коррозионная стойкость
4. Точность изготовления.

По ГОСТ 1643-81 или DIN 3962/3963 существуют степени точности (от 4 до 12).

  • 5–7 степень — высокоскоростные и точные механизмы.
  • 8–9 степень — стандартное промышленное оборудование.
  • 10–12 степень — тихоходные, неответственные передачи.

Чем выше точность — тем дороже шестерня, но ниже шум и выше ресурс.

5. Дополнительные параметры.

  • Твёрдость зубьев (HRC 50–60 после термообработки).
  • Вид термообработки: цементация, азотирование, закалка ТВЧ.
  • Профиль зуба: стандартный эвольвентный, с модификацией (для снижения шума и повышения нагрузки).
  • Направление зубьев (правое/левое для косозубых).
  • Наличие ступицы, шпоночного паза, шлицев или посадочного отверстия.

6. Расчёт и проверка.

Современный подход — использовать специализированное ПО:

  • KISSsoft.
  • GearTrax.
  • SolidWorks + GearTrax / SW Gears.
  • Компас-3D.

Обязательно проверяйте:

  • Контактные напряжения.
  • Изгибную прочность зуба.
  • Тепловой режим.
  • Коэффициент перекрытия.
  • Коэффициент безопасности (обычно ≥1,3–1,8).

Полезные рекомендации.

  1. Всегда указывайте полный комплект — шестерню и колесо, так как они должны быть изготовлены в одной партии и с одинаковой точностью.
  2. Учитывайте запчасти на склад — иногда выгоднее заказать чуть большую партию.
  3. Для нестандартных условий — обратитесь к технологу или производителю. Часто оптимальное решение — не стандартная шестерня из каталога, а изготовленная по чертежу.
  4. Прототипирование — при сложных задачах полезно изготовить 3D-печатный прототип для проверки кинематики.

Правильный подбор шестерни — это баланс между техническими требованиями, надёжностью и экономической целесообразностью. Экономия на этапе выбора почти всегда оборачивается большими расходами в эксплуатации.

Наша компания обладает многолетним опытом производства и подбора зубчатых передач. Мы помогаем клиентам подобрать оптимальное решение — от расчёта до изготовления по индивидуальным чертежам с контролем качества на каждом этапе.

Нужна помощь в подборе шестерни? Отправьте техническое задание или чертеж — наши инженеры-технологи подготовят коммерческое предложение в кратчайшие сроки.

Как правильно выбрать соединения трубопроводов по наружному конусу

Соединения по наружному конусу — один из самых надёжных видов разъёмных соединений для систем высокого давления. Герметичность достигается за счёт контакта развальцованного конца трубы (наружный конус 74°) с внутренним конусом ниппеля или арматуры.

Основные шаги по выбору.

  1. Определите рабочие условия эксплуатации;
    • Рабочее давление (до 106 МПа);
    • Температурный диапазон (от -60°C до +500°C);
    • Рабочая среда (масло, топливо, гидравлическая жидкость, воздух, агрессивные газы и жидкости);
    • Наличие вибрации и пульсаций;
  2. Выберите диаметр трубы;
    • Основной параметр — наружный диаметр трубы (Dн) от 4 до 50 мм.
    • Учитывайте толщину стенки трубы — от неё зависит допустимое давление.
  3. Подберите материал.
    • Углеродистая сталь (20, 20А, 45) — для неагрессивных сред и умеренных температур.
    • Нержавеющая сталь (12Х18Н10Т, 12Х18Н9Т) — для агрессивных сред и широкого диапазона температур.
    • Легированная сталь (30ХГСА, 13Х11Н2В2МФ) — для высоких механических нагрузок и температур.
    • Алюминиевые сплавы (Д16Т, Д16АТ) — для лёгких конструкций (авиация).
  4. Выберите тип соединения.
  5. Определите способ монтажа трубы.
    • С развальцовкой трубы под конус (самый распространённый);
    • С ниппелем (приварным или припайным);

Ключевые технические параметры для выбора

Параметр Рекомендации по выбору
Давление Чем выше давление — тем толще стенка трубы и выше марка стали. Смотрите таблицу 4 ГОСТ 13977-74.
Температура При t > 300°C предпочтительны нержавеющие и легированные стали.
Агрессивность среды Для кислот, щелочей и морской воды — только нержавейка или специальные сплавы.
Вибрация Используйте соединения с хорошей фиксацией гайки + контргайку при сильной вибрации.
Частота разборки Конусное соединение выдерживает многократную сборку, но требует качественной развальцовки.

Преимущества соединений по наружному конусу.

  • Высокая герметичность без дополнительных прокладок
  • Устойчивость к вибрациям и импульсным нагрузкам
  • Возможность работы при высоком давлении и температуре
  • Широкий выбор конфигураций
  • Соответствие требованиям авиационной, судостроительной и нефтегазовой отраслей

Полезные рекомендации.

  • Всегда развальцовывайте трубу строго по ГОСТ 13954-74.
  • При высоком давлении (> 20 МПа) рекомендуется использовать материалы с повышенной прочностью.
  • Для алюминиевых труб — обязательно проверяйте совместимость с материалом арматуры во избежание коррозии.
  • При заказе указывайте полное обозначение: диаметр трубы, тип соединения, материал, покрытие.

Пример обозначения: Угольник 90° 12-12-1 ГОСТ 13977-74 (для трубы Ø12 мм, материал 1 — сталь 12Х18Н10Т).

Отправляйте ваши заявки на соединение трубопроводов на электронную почту или звоните по телефону:

+7 (495) 223-64-73
+7 (495) 726-11-08

E-mail: air2013@yandex.ru.


Trubomet поможет подобрать оптимальный комплект соединений под ваши условия. Наши специалисты рассчитают рабочее давление, подберут материалы и предоставят полный комплект с сертификатами.

🔧 Классификация металлорежущих станков — для каждого специалиста.

Металлорежущие станки — это основа машиностроения. Чтобы правильно выбирать оборудование и понимать технологические возможности, важно знать их классификацию.

Основная классификация металлорежущих станков:

1. По виду обработки (основная группа):

  • Токарные — обработка деталей типа тел вращения (валы, втулки, муфты).
  • Фрезерные — плоскости, пазы, фасонные поверхности, зубья.
  • Сверлильные и расточные — сверление, зенкерование, развертывание, растачивание отверстий.
  • Шлифовальные — чистовая обработка с высокой точностью и качеством поверхности.
  • Зубообрабатывающие — нарезание и обработка зубчатых колёс, шестерён, шлицев.
  • Строгальные, долбёжные и протяжные — обработка плоских и фасонных поверхностей.
  • Многооперационные — обрабатывающие центры (фрезерно-токарные, токарно-фрезерные).

2. По степени автоматизации:

  • Ручные (универсальные).
  • С ЧПУ.
  • Автоматы и полуавтоматы.
  • Гибкие производственные системы.

3. По классу точности:

  • Н — нормальная.
  • П — повышенная.
  • В — высокая.
  • А — особо высокая.
  • С — особо точная (эталонные станки).

4. По компоновке:

  • Горизонтальные, вертикальные, портальные, консольные и др.

Самые популярные станки на современных производствах:

  • Токарные с ЧПУ.
  • Фрезерные обрабатывающие центры.
  • Плоско- и круглошлифовальные станки.
  • Зубофрезерные и зубошлифовальные.

Знание классификации помогает технологу, наладчику и мастеру быстро ориентироваться в оборудовании и выбирать оптимальный вариант под задачу.

Присылайте ваши заявки на изготовление деталей на станках с ЧПУ (валы, фланцы, шайбы, втулки) на электронную почту или звоните по телефону:

+7 (495) 223-64-73
+7 (495) 726-11-08

Другие виды металлообработки на заказ